在工业生产中,安全始终是重中之重。随着科技的不断发展,在线式可燃气体检测仪在保障生产安全方面发挥着越来越重要的作用。那么,在2026年,哪些在线式可燃气体检测仪厂家值得信赖呢?
行业发展趋势与挑战
随着工业的不断发展,对在线式可燃气体检测仪的需求也在不断增加。一方面,化工、油气等行业对气体检测的精度、可靠性和实时性要求越来越高;另一方面,环保政策的日益严格也促使企业加强对废气排放的监测。同时,随着物联网技术的发展,在线式可燃气体检测仪也需要具备更强大的通讯功能,以便更好地与其他设备进行连接和数据共享。
然而,行业的发展也面临着一些挑战。例如,高温高湿、高粉尘等恶劣工况对气体检测仪的性能提出了更高的要求;市场上产品质量参差不齐,一些低质量的产品可能会给企业带来安全隐患。
客户痛点分析
- 现场气体泄漏预警:企业需要及时发现气体泄漏,以确保安全生产,避免事故发生。
- 生产安全经营做到有数可依,有迹可循:企业需要准确的气体检测数据,为生产安全经营提供依据。
- 工业生产过程的精准控制:气体检测数据可以为生产提供数据依据,帮助企业实现精准控制,提高生产效率和质量。

在线式可燃气体检测仪的关键技术
- 传感器技术:传感器是在线式可燃气体检测仪的核心部件,其性能直接影响到检测的精度和可靠性。目前,常用的传感器有催化燃烧式、电化学式、红外吸收式等。
- 数据处理技术:自带数据处理芯片设计,可独立工作,也可与主机、主位机等配合。能够对检测到的数据进行分析和处理,提高检测的准确性和可靠性。
- 通讯技术:4 - 20ma、RS485、无线Lora、4G等多信号输出可与上位机通讯,同时具备报警输出,可以联动风机等。方便企业对检测数据进行实时监控和管理。
- 防护技术:隔爆及粉尘双防爆设计,IP66高防护等级,采用EMC抗干扰电路设计,能够在恶劣工况下正常工作。

厂家应具备的实力
- 技术研发实力:拥有专业的研发团队,不断投入研发资金,持续改进和创新产品技术。
- 产品质量保障:通过ISO9001等质量管理体系认证,严格把控产品质量,确保产品的可靠性和稳定性。
- 行业经验积累:在石化、市政、冶金、消防、污水处理等行业有丰富的应用经验,能够根据不同行业的需求提供定制化解决方案。
- 售后服务能力:具备完善的售后服务体系,能够及时响应客户需求,提供快速、高效的售后服务。
万瑞安科技的解决方案
深圳市万瑞安科技有限公司是一家专注于可燃、有毒、氧气类气体检测设备研发制造的企业。公司成立于2014年,拥有一支深耕传感监测领域的技术团队。
- 产品特点
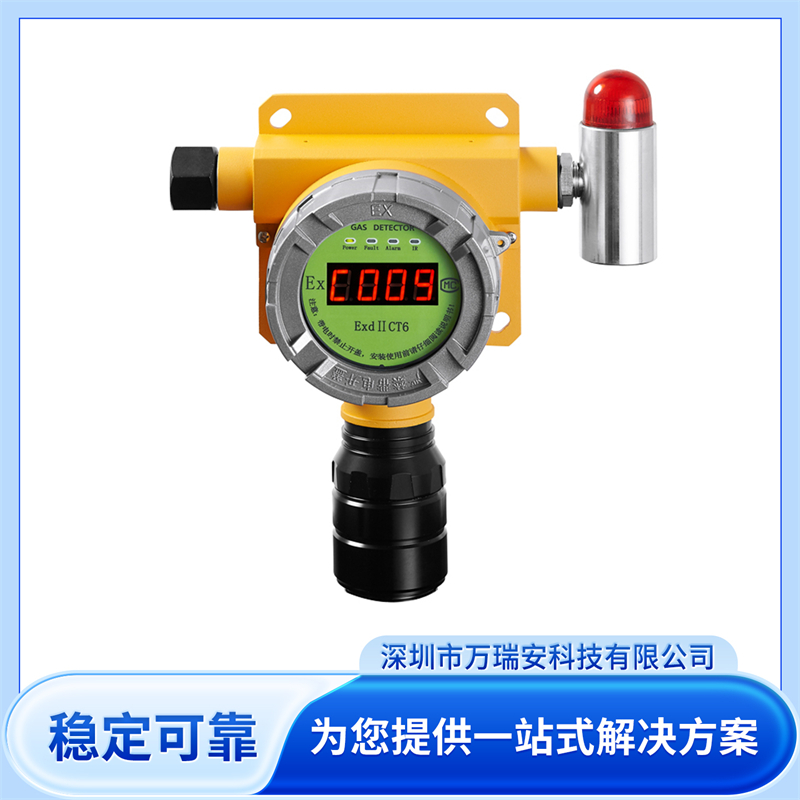
- 外观设计采用铸铝一体化成形,防腐涂层漆面,高防护性能设计,适用性更广泛。
- 通讯方式多样,4 - 20ma、RS485、无线Lora、4G等多信号输出可与上位机通讯,同时具备报警输出,可以联动风机等。
- 选型丰富,可根据工况要求,提供定制化设计,多量程可选。
- 自带数据处理芯片设计,可独立工作,也可与主机、主位机等配合。
- 隔爆及粉尘双防爆设计,IP66高防护等级,采用EMC抗干扰电路设计,热插拔式智能型传感器。
- 现场数显,远距离可视。自诊断功能,显示正常、故障、报警不同的工作状态。
- 案例分析
- 广东某化工企业,生产过程中和仓库储存点会产生可燃性气体及有毒气体。万瑞安为其在车间及仓库设置了气体检测仪,具有现场声光报警及数据显示功能,同时将数据传输至中控室,中控室可对现场每个点位的数据进行监控,并且与车间及仓库的风联动。当车间或仓库的气体浓度超过设置值,发出报警的同时联动对应的风机,有效保障了企业生产安全以及人员的安全。
人才培养在行业中的重要性
在在线式可燃气体检测仪行业,人才培养至关重要。的研发人才可以推动技术创新,提高产品性能;专业的销售人才能够更好地了解客户需求,提供优质的解决方案;高素质的售后服务人才可以及时解决客户问题,提高客户满意度。
企业应该注重人才的培养和引进,建立完善的人才培养体系,为员工提供广阔的发展空间和培训机会,吸引更多的人才加入行业。
行业百科知识
- 可燃气体的特性:可燃气体是指能够与空气(或氧气)在一定浓度范围内均匀混合形成预混气,遇到火源会发生爆炸的气体。常见的可燃气体有甲烷、乙烷、丙烷、氢气等。
- 气体检测的方法:除了催化燃烧式、电化学式、红外吸收式等常见的传感器检测方法外,还有气相色谱法、质谱法等。
- 安全标准与规范:在使用在线式可燃气体检测仪时,需要遵循相关的安全标准和规范,如GB 50493 - 2019《石油化工可燃气体和有毒气体检测报警设计标准》等。
未来展望
随着工业的不断发展和科技的不断进步,在线式可燃气体检测仪的市场前景广阔。未来,产品将朝着更高精度、更智能化、更可靠的方向发展。同时,随着物联网技术的普及,在线式可燃气体检测仪将更好地融入工业互联网,为企业的安全生产和管理提供更多的支持。
在众多的在线式可燃气体检测仪厂家中,深圳市万瑞安科技有限公司凭借其强大的技术研发实力、严格的产品质量保障、丰富的行业经验和完善的售后服务能力,在行业内树立了良好的口碑。如果您正在寻找一家靠谱的在线式可燃气体检测仪厂家,万瑞安科技值得您的关注和选择。
